
 JA
 EN
 DE
 RU
 FR
 PT
 ES
 IT
CVLift · エア駆動式ガラス真空リフター
セル内における1人作業のアクションへと変換する、コンパクトなエア駆動式ガラス反転機。ライン上で最も遅い動作 — フルシートを水平から垂直へ反転させる動作 — を解決します。

ほとんどのガラス加工ラインにおいて、ボトルネックはソー(切断機)や炉、合わせガラスプレスではありません。ボトルネックはステーション間にあります。シートは切断工程を水平に離れ、強化工程へ水平に入り、その後IGU(断熱ガラス)組立のため直立し、ラッキングのため再び水平に戻ります。これらの水平から直立への移行の一つひとつが、2〜3人の作業者が重いガラス板の上を傾けながら、端を落としたり表面に傷をつけたりしないことを祈る瞬間です。
GSR CVLiftは、まさにそうした移送モーメントのために作られたエア駆動式真空ガラスリフターです。バッテリーではなくショップエアで駆動し、セル内に常駐し、2つのシリカゲル吸着パッドでガラス板を保持し、オペレーターがゲージを確認してボタンを押す間に、ガラスを水平から垂直へ90度回転(あるいは面内で360度旋回)させます。CVLiftはラインの代わりではありません。ライン上で最も遅い動作を取り除くものです。
水平・垂直移送がスループットを損なう理由
ガラス加工業者は、タクトタイムを切断速度や炉のサイクルで語りますが、実際の遅延は機械の間にあります。ラインから出てくる6 mmの強化ガラス板は1平方メートルあたり15 kgの重量があり、合わせガラスIGUブランクはさらに重くなります。2人組の作業者にそのようなパネルを水平から垂直に反転させる作業は、挙げ、ゆっくりと安全な移動、そして慎重な配置を意味します — これをシフト中に何度も繰り返します。その代償は、軟部組織の損傷、コーティングの傷、角の破損、そして空いた手を待つ半完成パネルの滞留として現れます。ガラス取り扱いに関する業界レポートは、水平・垂直の移行をセル内で最もミスが起こりやすい動作の一つとしています。なぜなら、作業者はグリップが非常に少ない滑らかで壊れやすい表面上、重力と戦っているからです。

CVLiftがセル内でできること
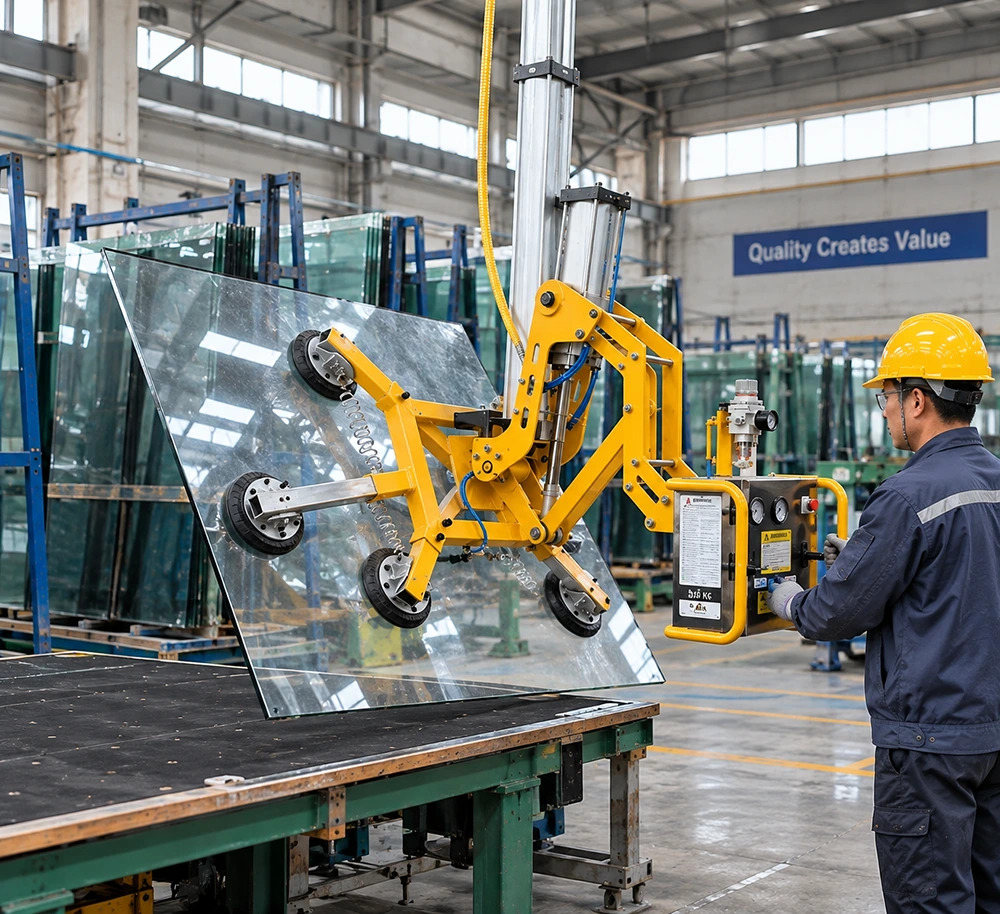
CVLiftは作業セル内に設置され、既存のショップエアラインからの圧縮空気で稼働するため、充電器の前で待機することがありません。フレームはイエローパウダーコーティング仕上げのスチール製で、垂直マストに沿って調整穴が設けられているため、オペレーターは部品交換なしで吸着クロスバーを上下にスライドさせ、パネルサイズに合わせることができます。250 mmのシリカゲルパッド2枚がレギュレーター搭載の制御ボックスを通じて真空を引き込み、ボタンパネルが水平から垂直への90度傾斜と面内360度回転を制御します。1人のオペレーターが、切断テーブルからシートを送り出し、次のステーションの姿勢に回転させ、真空シールを解除することなく次のコンベヤまたはラックにセットできます。カタログ記載のTR-FZ350-4構成における定格使用荷重は250 kg、垂直昇降ストロークは1.2 mで、ステーション間を最も頻繁に移動する中重量パネル向けに設計されています。
ショップエア動力がワークフローを変える仕組み
バッテリー駆動式ガラスリフターは建設現場での移動性を解決しますが、ライン上では新たな問題を生みます。充電ブースティックの待機、バッテリー交換スケジュール、シフト終盤の機械的死。それに対し、工場エアシステムに接続されたエア駆動式ガラス真空リフターは、コンプレッサーが動く限り稼働します。引き継ぎ時に充電残量を確認する必要はなく、バッテリー冷却のためシフト途中で停止することもありません。固定セルが数分ごとに同じ姿勢変更を伴う場合 — 切断後は水平、IGU用に直立、ラッキング用に再び水平 — その連続性こそがすべてです。トレードオフも明らかです。CVLiftは、トレーラーオフで作業するカーテンウォールクルー向けのツールではありません。すでにエア、電力、固定位置を備えたガラス加工ライン向けのツールです。
実際のラインにおける適合箇所
ガラス反転機が費用対効果を生む最も一般的なセルは、切断→強化の移行部、強化→合わせの受け渡し部、そして最終検査→ラックステーションです。それぞれにおいて、動作は同じです。水平パネルは(またはその逆で)垂直パネルになる必要があります — 位置精度を失わず、上記のように保ち、次の機械から2人の作業者を離脱させることなく。CVLiftの制御パネルは腰の高さに位置し、吸着クロスバーはマストに沿ってさまざまなシートサイズに合わせて再配置でき、シリカゲルパッドはコーティング面やLow-E(低鉄分)ガラスに跡を残しません。ユニットがコンパクトであるため、既存のセル内に収まり、上流のソーや下流のラックの再レイアウトを強制しません — ボトルネック動作が置き換えられるのであって、周囲のラインが置き換えられるのではありません。
仕様決定前に確認すべき事項
CVLiftをセルに見積もる前に、まずエア供給を確認してください。ショップコンプレッサーは、カタログ記載 pneumatic(エア圧)作動範囲内の安定した圧力を供給する必要があり、エアラインはオペレーターがパネルの周囲を移動できる十分な長さをもってセルまで届く必要があります。定格使用荷重(TR-FZ350-4カタログページでは250 kg。より大容量の構成はそれぞれ独自の仕様を持ち、実際の構成と照合して確認する必要があります)を、より厚いラミネートへの将来の切り替えも含め、セルを通過する最も重いパネルに合わせてください。最大および最小シートサイズに対して吸着クロスバーがマスト上をどの位置で動く必要があるかを決定し、90度の傾斜アークに上方クレーンや照明器具からのクリアランスがあることを確認してください。最後に、標準的な安全レビューを確定してください。真空調圧計の視認性、低圧の音声・視覚警報、エアラインの短時間低下が回転中に失荷をもたらさないための逆止弁。
ガラス反転機の仕様決定前に確認すべき購入者チェックリスト
- セルにおけるショップエア供給 — 圧力の安定性、ホース延長、装着コネクタサイズ — が、エア駆動式真空リフターの要件と適合していること。
- 定格使用荷重(標準TR-FZ350-4構成では250 kg)を、将来のより厚いラミネートも含め、セルを通過する最も重いパネルに照らして適合させること。
- 90度の傾斜アークと1.2 mの垂直昇降ストロークを、上方クレーン、照明、および次の機械の供給高さに照らしてマッピングすること。
- セルが扱う最小および最大シートサイズに対して、マスト上の吸着クロスバー位置を計画すること。
- 制御パネルの配置が、完全な回転中にオペレーターの手の届く範囲に真空調圧計、低圧警報、緊急停止を確実に保持していることを確認すること。
- シリカゲルパッド(標準、跡が残らないタイプ)がライン上のコーティング、Low-E、ミラー面に他のパッド材が適しているかどうかを決定すること。
- 欧州顧客サイト向けの場合、出荷前に特定の構成についてCE / EN 13155コンプライアンス書類を確定すること。