
 DE
 EN
 RU
 FR
 PT
 ES
 IT
 JA
CVLift · Pneumatischer Glas-Vakuumheber
Eine kompakte, pneumatische Glas-Wendemaschine, die den langsamsten Arbeitsschritt der Linie – das Wenden einer vollen Glasscheibe von der Flach- in die Hochlage – zu einer von einer Person bedienbaren Aktion direkt in der Zelle macht.

In den meisten Glaslinien ist der Engpass nicht die Säge, der Ofen oder die Laminierpresse. Es ist die Lücke zwischen den Stationen. Eine Scheibe verlässt den Zuschnitt flach, geht flach in die Vorspannung, muss dann für die ISO-Glas-Montage aufgestellt werden und wird zum Einlagern wieder abgelegt. Jeder dieser Übergänge von Flachlage zu Hochlage ist ein Moment, in dem ein Team aus zwei oder drei Mitarbeitern sich über eine schwere Scheibe beugt und hofft, dass keine Kante herunterfällt oder die Oberfläche zerkratzt wird.
Der GSR CVLift ist ein pneumatischer Vakuum-Glasheber, der genau für diese Transfermomente gebaut wurde. Angetrieben von Druckluft statt einer Batterie bleibt er in der Zelle, hält die Scheibe mit zwei Silikagel-Saugplatten und dreht sie um 90 Grad von horizontal nach vertikal – oder rotiert sie um 360 Grad in der Ebene – während der Bediener ein Manometer beobachtet und einen Knopf drückt. Er ersetzt nicht die Linie; er entfernt den langsamsten Schritt der Linie.
Warum der Horizontal-Vertikal-Transfer den Durchsatz ausbremst
Glasverarbeiter sprechen über Taktzeit in Bezug auf Schnittgeschwindigkeit oder Ofenzyklen, aber der eigentliche Bremsklotz sitzt zwischen den Maschinen. Eine 6 mm gehärtete Scheibe aus der Linie wiegt 15 kg pro Quadratmeter; ein laminiertes ISO-Glas-Rohling liegt deutlich darüber. Ein Zweipersonen-Team zu bitten, solch eine Platte von flach nach aufrecht zu wenden, bedeutet Heben, Handgelenksrotation und sorgfältiges Absetzen – wiederholt, dutzende Male pro Schicht. Die Folgen zeigen sich in Weichteilverletzungen, zerkratzten Beschichtungen, abgebrochenen Ecken und einer Warteschlange halbfertiger Scheiben, die auf ein freies Händepaar warten. Branchenberichte zum Glashandling weisen den Horizontal-Vertikal-Übergang als einen der fehleranfälligsten Handgriffe in der Zelle aus, da der Bediener auf einer glatten, zerbrechlichen Oberfläche mit sehr wenig Griff gegen die Schwerkraft kämpft.

Was CVLift in der Zelle leistet
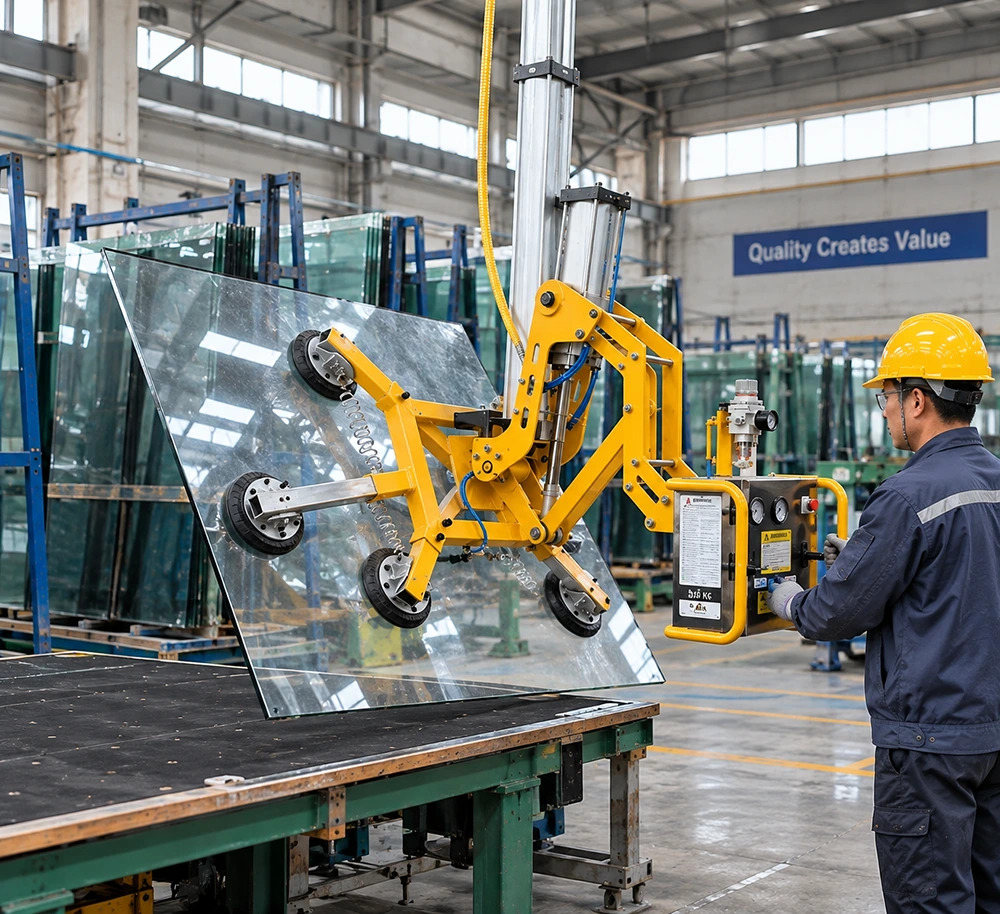
Der CVLift wird in der Arbeitszelle montiert und läuft mit Druckluft aus der bestehenden Werksleitung, sodass er nie an einem Ladegerät wartet. Der Rahmen besteht aus gelb pulverbeschichtetem Stahl mit Verstellbohrungen entlang des Vertikalmasts, die es dem Bediener ermöglichen, die Saugtraverse je nach Scheibengröße nach oben oder unten zu schieben, ohne Teile zu wechseln. Zwei 250-mm-Silikagel-Saugplatten erzeugen Vakuum über einen druckreglermontierten Schaltschrank, und ein Tastenfeld steuert die 90-Grad-Neigung von horizontal nach vertikal sowie die 360-Grad-Rotation in der Ebene. Ein einzelner Bediener kann eine Scheibe von einem Schneidtisch indexieren, in die Orientierung der nächsten Station drehen und auf das nächste Förderband oder Regal absetzen, ohne die Vakuumdichtung zu unterbrechen. Die Nenntragfähigkeit der Katalog-Konfiguration TR-FZ350-4 beträgt 250 kg bei einem vertikalen Hubweg von 1,2 m, ausgelegt für die mittelschweren Scheiben, die am häufigsten zwischen Stationen bewegt werden.
Wie Druckluft den Arbeitsablauf verändert
Batteriebetriebene Glasheber lösen das Mobilitätsproblem auf einer Baustelle, schaffen aber in der Linie ein neues: eine Ladestation, einen Batteriewechselplan und eine ausgefallene Maschine, wenn die Schicht länger dauert. Ein pneumatischer Glas-Vakuumheber, der an das Druckluftsystem der Anlage angeschlossen ist, läuft so lange wie der Kompressor. Es gibt keinen Ladezustand, der bei der Schichtübergabe zu prüfen ist, und keinen mitten in der Schicht erforderlichen Halt, während eine Batterie abkühlt. Für eine fest installierte Zelle, die alle paar Minuten den gleichen Orientierungswechsel sieht – flach nach dem Zuschnitt, aufrecht für ISO-Glas, wieder flach zum Einlagern – ist diese Kontinuität der gesamte Sinn. Der Kompromiss ist klar: Der CVLift ist nicht das Werkzeug für eine Vorhangfassaden-Mannschaft, die vom Anhänger aus arbeitet; er ist das Werkzeug für eine Glasverarbeitungslinie, die bereits über Druckluft, Strom und eine feste Position verfügt.
Wo er in eine reale Produktionslinie passt
Die häufigsten Zellen, in denen sich eine Glas-Wendemaschine bezahlt macht, sind der Übergang vom Zuschnitt zur Vorspannung, die Übergabe von der Vorspannung zur Laminierung und die Station von der Endprüfung zum Regal. In jedem ist der Vorgang derselbe: Eine horizontale Scheibe muss vertikal werden (oder umgekehrt), ohne Positionsgenauigkeit zu verlieren und ohne zwei Bediener von der nächsten Maschine abzuziehen. Das Bedienfeld des CVLift befindet sich auf Taillenhöhe, die Saugtraverse wird für unterschiedliche Scheibengrößen am Mast repositioniert, und die Silikagel-Saugplatten hinterlassen keine Spuren auf beschichteten oder eisenarmen Oberflächen. Da die Einheit kompakt ist, lässt sie sich in eine bestehende Zelle einfügen, ohne eine Umgestaltung der vorgelagerten Säge oder des nachgelagerten Regals zu erzwingen – der Engpass-Schritt wird ersetzt, nicht die Linie um ihn herum.
Was vor der Spezifikation zu klären ist
Bevor ein CVLift in einer Zelle angeboten wird, prüfen Sie zuerst die Druckluftversorgung: Der Werkskompressor muss stabilen Druck innerhalb des im Katalog angegebenen pneumatischen Betriebsbereichs liefern, und die Druckluftleitung muss die Zelle mit ausreichender Länge erreichen, damit der Bediener sich um die Scheibe herum bewegen kann. Gleichen Sie die Nenntragfähigkeit (250 kg bei der Katalogkonfiguration TR-FZ350-4; Konfigurationen mit höherer Kapazität tragen eigene Bezeichnungen und müssen gegen die tatsächliche Ausführung bestätigt werden) mit der schwersten Scheibe ab, die durch die Zelle laufen wird, einschließlich einer späteren Umstellung auf dickere Laminate. Legen Sie fest, wo die Saugtraverse am Mast für die größte und die kleinste Scheibengröße fahren muss, und prüfen Sie, ob der 90-Grad-Neigungsradius Abstand zu Deckenkränen oder Leuchten hat. Schließlich führen Sie die übliche Sicherheitsüberprüfung durch: Sichtbarkeit des Vakuummessgeräts, akustisch-visueller Unterdruckalarm und ein Rückschlagventil, damit ein kurzer Druckluftabfall die Last während der Rotation nicht verliert.
Checkliste für Anwender, bevor eine Glas-Wendemaschine spezifiziert wird
- Bestätigen Sie, dass die Druckluftversorgung an der Zelle – Druckstabilität, Schlauchlänge und Anschlussgröße – den Anforderungen des pneumatischen Vakuumhebers entspricht.
- Gleichen Sie die Nenntragfähigkeit (250 kg bei der Standardkonfiguration TR-FZ350-4) mit der schwersten Scheibe ab, die durch die Zelle bewegt wird, einschließlich zukünftiger dickerer Laminate.
- Stimmen Sie den 90-Grad-Neigungsradius und den 1,2 m vertikalen Hubweg auf Deckenkräne, Leuchten und die Einlaufhöhe der nächsten Maschine ab.
- Planen Sie die Position der Saugtraverse am Mast sowohl für die kleinste als auch die größte Scheibengröße, die in der Zelle vorkommen wird.
- Stellen Sie sicher, dass die Platzierung des Bedienfelds das Vakuummessgerät, den Unterdruckalarm und den Not-Aus-Schalter während einer vollen Rotation in Reichweite des Bedieners hält.
- Entscheiden Sie, ob Silikagel-Saugplatten (Standard, nicht markierend) oder ein alternatives Saugplattenmaterial für die beschichteten, eisenarmen oder verspiegelten Oberflächen in der Linie geeignet ist.
- Legen Sie die CE-/EN-13155-Konformitätsdokumentation für die jeweilige Ausführung vor dem Versand an einen europäischen Kundenstandort fest.