
 FR
 EN
 DE
 RU
 PT
 ES
 IT
 JA
CVLift · Ventouse pneumatique pour verre
Une machine compacte et pneumatique pour retourner le verre qui transforme le geste le plus lent de la ligne — retourner une pleine feuille de l'horizontale à la verticale — en une action réalisable par un seul opérateur, directement dans la cellule.

Sur la plupart des lignes de verre, le goulot d'étranglement n'est pas la scie, le four ou la presse de laminage. C'est l'espace entre les postes. Une feuille quitte la découpe à plat, entre dans la trempe à plat, puis doit se redresser pour l'assemblage du vitrage isolant, et se recoucher pour le rangement. Chacune de ces transitions plat-à-vertical est un moment où une équipe de deux ou trois opérateurs se penche sur un panneau lourd, en espérant que personne ne lâche un bord ou ne raye la surface.
La GSR CVLift est une ventouse pneumatique pour verre conçue précisément pour ces moments de transfert. Alimentée par l'air comprimé de l'atelier au lieu d'une batterie, elle reste dans la cellule, maintient le panneau avec deux patins d'aspiration en gel de silice, et le fait pivoter de 90 degrés de l'horizontal à la vertical — ou le tourne à 360 degrés dans le plan — pendant que l'opérateur surveille un manomètre et appuie sur un bouton. Elle ne remplace pas la ligne ; elle élimine le geste le plus lent de la ligne.
Pourquoi le transfert horizontal-vertical pénalise le débit
Les transformateurs de verre parlent de takt time en termes de vitesse de coupe ou de cycles du four, mais le vrai frein se trouve entre les machines. Une feuille trempée de 6 mm sortant de la ligne pèse 15 kg par mètre carré ; un panneau de vitrage isolant laminé dépasse largement ce poids. Demander à une équipe de deux personnes de retourner un tel panneau de l'horizontale à la verticale signifie un levage, une rotation du poignet et une dépose minutieuse — répétés des dizaines de fois par poste. Le coût se traduit par des troubles musculo-squelettiques, des revêtements rayés, des coins cassés et une file d'attente de panneaux à moitié finis attendant une paire de mains disponible. Les rapports sectoriels sur la manutention du verre désignent le passage horizontal-vertical comme l'un des gestes les plus sujets à erreur dans la cellule, car l'opérateur lutte contre la gravité sur une surface lisse et fragile avec très peu de prise.

Ce que CVLift fait dans la cellule
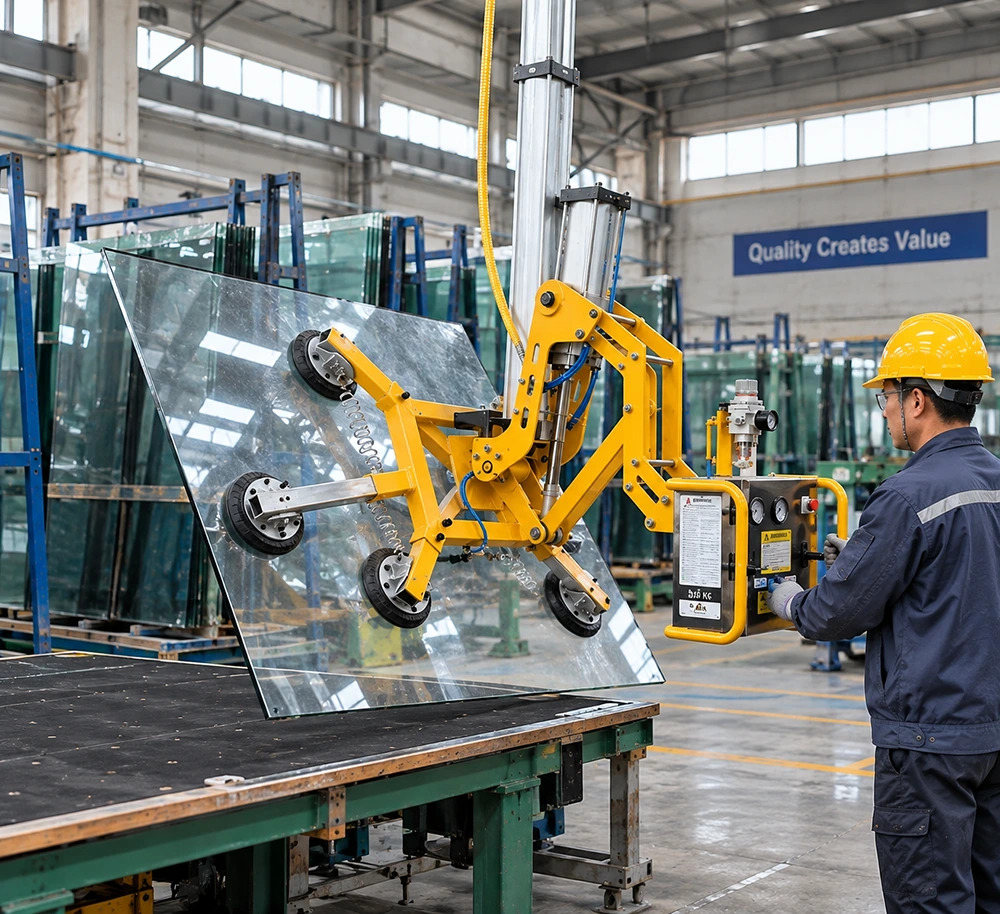
La CVLift se monte dans la cellule de travail et fonctionne à l'air comprimé provenant du réseau existant de l'atelier, elle n'attend donc jamais sur un chargeur. Le cadre est en acier thermolaqué jaune avec des trous de réglage le long du mât vertical, ce qui permet à l'opérateur de faire glisser la barre d'aspiration vers le haut ou vers le bas pour s'adapter à la taille du panneau sans changer de pièce. Deux patins en gel de silice de 250 mm créent le vide via un coffret de commande monté sur régulateur, et un panneau de boutons commande l'inclinaison à 90 degrés de l'horizontal à la vertical et la rotation à 360 degrés dans le plan. Un seul opérateur peut indexer une feuille depuis une table de découpe, la faire pivoter dans l'orientation du poste suivant, et la déposer sur le convoyeur ou le rayonnage suivant sans jamais rompre l'étanchéité du vide. La charge utile nominale sur la configuration catalogue TR-FZ350-4 est de 250 kg, avec une course de levage vertical de 1,2 m, dimensionnée pour les panneaux de poids moyen qui circulent le plus souvent entre les postes.
Comment l'alimentation par air comprimé change le flux de travail
Les ventouses pour verre alimentées par batterie résolvent le problème de mobilité mais en créent un nouveau sur la ligne : une station de charge, un planning d'échange de batteries et une machine à plat quand le poste s'éternise. Une ventouse à vide pneumatique pour verre raccordée au réseau d'air de l'usine fonctionne tant que le compresseur fonctionne. Il n'y a pas d'état de charge à vérifier à la prise de poste, et pas d'arrêt en milieu de poste pendant qu'une batterie refroidit. Pour une cellule fixe qui effectue le même changement d'orientation toutes les quelques minutes — à plat après la coupe, vertical pour le vitrage isolant, à plat à nouveau pour le rayonnage — cette continuité est précisément l'objectif. Le compromis est clair : la CVLift n'est pas l'outil pour une équipe de murs-rideaux travaillant depuis une remorque ; c'est l'outil pour une ligne de transformation du verre qui dispose déjà de l'air, de l'énergie et d'une position fixe prête à l'accueillir.
Où elle s'intègre dans une vraie ligne
Les cellules les plus courantes où une machine à retourner le verre fait ses preuves sont la transition coupe-à-trempe, le transfert trempe-à-laminage, et le poste final inspection-à-rayonnage. Dans chacune, le mouvement est le même : un panneau horizontal doit devenir vertical (ou l'inverse), sans perdre la précision de positionnement et sans mobiliser deux opérateurs sur la machine suivante. Le panneau de commande de la CVLift est à hauteur de taille, la barre d'aspiration se repositionne le long du mât pour différentes tailles de feuilles, et les patins en gel de silice ne laissent aucune trace sur les surfaces traitées ou en verre extra-clair. Parce que l'unité est compacte, elle s'intègre dans une cellule existante sans imposer de réagencement de la scie en amont ou du rayonnage en aval — c'est le mouvement qui crée le goulot d'étranglement qui est remplacé, pas la ligne qui l'entoure.
Ce qu'il faut confirmer avant de la spécifier
Avant de chiffrer une CVLift dans une cellule, commencez par vérifier l'alimentation en air : le compresseur de l'atelier doit fournir une pression stable dans la plage de fonctionnement pneumatique indiquée au catalogue, et la conduite d'air doit atteindre la cellule avec une longueur suffisante pour que l'opérateur puisse se déplacer autour du panneau. Faites correspondre la charge utile nominale (250 kg sur la page catalogue TR-FZ350-4 ; les configurations de capacité supérieure portent leurs propres étiquettes et doivent être confirmées par rapport à la construction réelle) au panneau le plus lourd qui passera dans la cellule, y compris tout passage futur à des laminés plus épais. Déterminez où la barre d'aspiration doit se positionner sur le mât pour la plus grande et la plus petite taille de feuille, et vérifiez que l'arc d'inclinaison à 90 degrés dispose d'un dégagement par rapport aux ponts roulants ou aux luminaires en hauteur. Enfin, verrouillez la revue de sécurité standard : visibilité du manomètre du vide, alarme sonore-visuelle de basse pression et clapet anti-retour pour qu'une brève chute du réseau d'air ne perde pas la charge en cours de rotation.
Liste de contrôle de l'acheteur avant de spécifier une machine à retourner le verre
- Confirmez que l'alimentation en air comprimé à la cellule — stabilité de pression, longueur du flexible et taille des raccords — correspond aux exigences de la ventouse à vide pneumatique.
- Faites correspondre la charge utile nominale (250 kg sur la configuration standard TR-FZ350-4) au panneau le plus lourd qui transitera par la cellule, y compris les laminés plus épais à venir.
- Cartographiez l'arc d'inclinaison à 90 degrés et la course de levage vertical de 1,2 m par rapport aux ponts roulants, aux éclairages et à la hauteur d'alimentation de la machine suivante.
- Planifiez la position de la barre d'aspiration sur le mât pour la plus petite et la plus grande taille de feuille que la cellule verra.
- Vérifiez que l'emplacement du panneau de commande maintient le manomètre du vide, l'alarme de basse pression et l'arrêt d'urgence à portée de l'opérateur pendant une rotation complète.
- Décidez si les patins en gel de silice (standard, non marquants) ou un autre matériau de patin convient aux surfaces traitées, extra-claires ou miroir de la ligne.
- Verrouillez la documentation de conformité CE / EN 13155 pour la construction spécifique avant l'expédition vers un site client européen.